

Bir kıyafetin teknik föyünde yazan ölçüler ile seri üretimden çıkan her ürünün birebir aynı olması beklenebilir. Ancak tekstil üretiminde bu yaklaşım gerçekçi değildir.
Örneğin, teknik dosyada göğüs genişliği 60 cm olarak belirtilmiş bir sweatshirt, üretimde 59,5 cm, 60,2 cm veya 60,8 cm ölçülebilir.
Bu ürünlerin hepsi otomatik olarak hatalı sayılmaz.
Burada devreye konfeksiyon ölçü toleransı girer.
Ölçü toleransı, bir giysinin hedef ölçüsünden ne kadar sapabileceğini ve yine de kabul edilebilir sayılacağını belirler.
Bu konu özellikle:
- Tech Pack hazırlama
- Kalıp geliştirme
- Beden serileme
- Numune üretimi
- Seri üretim
- Kalite kontrol
aşamalarıyla doğrudan bağlantılıdır.
Markalar için iyi tanımlanmış tolerans sistemi, sadece ölçü tablosu hazırlamak anlamına gelmez. Aynı zamanda üreticiye şunu açıkça anlatır:
- Nereden ölçüm yapılacak?
- Ölçüm nasıl yapılacak?
- Hedef ölçü nedir?
- Ne kadar sapma kabul edilebilir?
- Hangi ölçüler daha kritik?
Bu rehberde, konfeksiyon üretiminde ölçü toleransının nasıl çalıştığını adım adım ele alacağız.
Konfeksiyon Ölçü Toleransı Nedir?
Konfeksiyon ölçü toleransı, teknik dosyada belirtilen hedef ölçü ile üretimden çıkan gerçek ürün ölçüsü arasındaki izin verilen farktır.
Genellikle artı/eksi değerle gösterilir.
Örneğin:
| Ölçüm Noktası | Hedef Ölçü | Tolerans | Kabul Edilebilir Aralık |
|---|---|---|---|
| Göğüs genişliği | 60 cm | ±1 cm | 59–61 cm |
| Beden boyu | 72 cm | ±1 cm | 71–73 cm |
| Kol boyu | 65 cm | ±0,7 cm | 64,3–65,7 cm |
| Yaka genişliği | 20 cm | ±0,5 cm | 19,5–20,5 cm |
Örneğin göğüs genişliği 60 cm ve tolerans ±1 cm ise:
59 cm ile 61 cm arasındaki ölçüler kabul edilebilir aralıktadır.
Bir ürün 60,5 cm ölçülürse tolerans dahilindedir.
Ancak 62 cm ölçülürse belirlenen sınırın dışına çıkar.
Bu nedenle tolerans, üretimde doğal kabul edilen küçük farklarla gerçek ölçü hatalarını birbirinden ayırmaya yardımcı olur.
Neden Konfeksiyon Üretiminde Sıfır Tolerans Mümkün Değildir?
Bir moda markası açısından bakıldığında, tüm ürünlerin teknik dosyada yazan ölçülerle birebir aynı çıkması ideal görünebilir.
Fakat kumaş, metal veya plastik gibi sabit bir malzeme değildir.
Tekstil ürünleri esnek, hareketli ve çevresel etkilere açık malzemelerden oluşur.
Bu nedenle matematiksel anlamda sıfır tolerans beklemek çoğu zaman mümkün değildir.
Kumaş davranışı
Farklı kumaşlar üretim sırasında farklı tepkiler verir.
Örneğin:
- Jersey esneyebilir
- Rib geri toparlanabilir
- French Terry gevşeyebilir
- Fleece farklı oranlarda çekebilir
- Dokuma kumaşlar kesim sonrası form değiştirebilir
Pamuk, polyester, viskon veya karışımlı kumaşların davranışları da birbirinden farklıdır.
Kesim
Kesim sırasında kumaş katları arasında küçük kaymalar olabilir.
Kumaşın yeterince dinlendirilmemesi de üretim ölçülerini etkileyebilir.
Dikim
Dikiş payı, makine ayarları, iplik tansiyonu ve operatörün kumaşı yönlendirme şekli ölçü üzerinde küçük farklar yaratabilir.
Presleme ve finisaj
Buhar, ısı, yıkama, enzim işlemleri veya kompaktlama gibi işlemler kumaşın boyutlarını değiştirebilir.
Ölçüm tekniği
Aynı ürün iki farklı kişi tarafından farklı tekniklerle ölçülürse farklı sonuçlar çıkabilir.
Bu nedenle profesyonel üretimde amaç sıfır fark değildir.
Amaç:
hedef ölçüye mümkün olduğunca yakın, kontrol edilmiş ve tekrar edilebilir üretimdir.
POM Nedir?
Konfeksiyon üretiminde ölçü kontrolünün temel terimlerinden biri POM, yani Point of Measurement kavramıdır.
Türkçede bunu ölçüm noktası olarak düşünebiliriz.
POM, bir giysinin hangi bölgesinin ve hangi yöntemle ölçüleceğini açıkça tanımlar.
Bir T-shirt için yaygın POM’lar şunlardır:
- Göğüs genişliği
- Beden boyu
- Omuz genişliği
- Kol boyu
- Kol ağzı
- Yaka genişliği
- Ön yaka düşüklüğü
- Etek genişliği
Bir pantolonda ise:
- Bel
- Basen
- Ön ağ
- Arka ağ
- Uyluk
- Diz
- İç bacak
- Dış bacak
- Paça genişliği
Sadece “Göğüs: 60 cm” yazmak çoğu zaman yeterli değildir.
Daha profesyonel bir tanım şöyle olabilir:
“Kol altı dikişinden 2,5 cm aşağıdan, ürün düz serilmiş halde kenardan kenara ölçülür.”
Bu tür açıklamalar marka ile üretici arasında yorum farklarını azaltır.
Plus/Minus Tolerans Ne Anlama Gelir?
Ölçü toleransları çoğunlukla ± sembolüyle gösterilir.
Örnek:
Beden boyu: 72 cm ±1 cm
Bu şu anlama gelir:
- Alt sınır: 71 cm
- Hedef: 72 cm
- Üst sınır: 73 cm
Burada önemli olan nokta şudur:
Tolerans, üreticinin herhangi bir değeri seçebileceği anlamına gelmez.
Asıl hedef her zaman 72 cm’dir.
Tolerans yalnızca kabul edilebilir sapma sınırını gösterir.
Kaliteli bir üretimde ürünler sürekli tolerans sınırlarında değil, mümkün olduğunca hedef ölçüye yakın üretilmelidir.
Her Ölçüm Noktasında Aynı Tolerans Kullanılır mı?
Hayır.
Bu, birçok yeni markanın Tech Pack hazırlarken yaptığı yaygın hatalardan biridir.
Her ölçüm noktası aynı öneme sahip değildir.
Örneğin:
- 1 cm beden boyu farkı bazı oversize ürünlerde fark edilmeyebilir
- 1 cm yaka farkı görünümü bozabilir
- 1 cm bel farkı pantolonun oturuşunu ciddi biçimde etkileyebilir
Tolerans belirlenirken şu faktörler dikkate alınmalıdır:
- Ürün tipi
- Kumaş yapısı
- Ölçüm noktasının büyüklüğü
- Ürünün kalıbı
- Fit üzerindeki etkisi
- Görsel önemi
- Fonksiyonel önemi
- Üretim yöntemi
Dolayısıyla doğru tolerans sistemi hem teknik olarak üretilebilir hem de markanın kalite beklentisini koruyacak kadar kontrollü olmalıdır.
Kritik Ölçüler Nedir?
Bazı ölçü noktaları, ürünün oturuşunu diğerlerinden çok daha fazla etkiler.
Bu ölçülere genellikle kritik ölçüler denir.
Ürüne göre kritik ölçüler şunlar olabilir:
- Göğüs
- Bel
- Basen
- Omuz
- Kol evi
- Yaka açıklığı
- Ağ ölçüsü
- İç bacak
- Kol ağzı
- Beden boyu
Örneğin dar kesim bir kadın üstünde göğüs ölçüsündeki küçük bir sapma doğrudan fit sorununa yol açabilir.
Oversize bir sweatshirtte aynı fark daha az kritik olabilir.
Bu nedenle tüm ölçü noktaları eşit şekilde değerlendirilmemelidir.
Ölçü Kontrolü Tech Pack Aşamasında Başlar
İyi bir ölçü kontrol sistemi, üretimin sonunda başlamaz.
Aslında süreç Tech Pack aşamasında başlar.
Profesyonel bir Tech Pack ölçü tablosu genellikle şunları içermelidir:
- Ölçüm noktası
- Ölçüm yöntemi
- Baz beden
- Diğer beden ölçüleri
- Tolerans
- Ölçü birimi
- Versiyon tarihi
- Teknik notlar
Bu yapı, fabrika için tek ve net bir referans oluşturur.
Toleranslar belirtilmezse iki sorun oluşabilir:
Birincisi, üretici hangi sapmanın kabul edilebilir olduğunu kendisi yorumlar.
İkincisi, marka daha sonra daha önce tanımlamadığı bir standarda göre üretimi reddedebilir.
Her iki durum da yanlış anlaşılmalara ve gereksiz maliyetlere yol açabilir.
Numune Aşamasında Ölçüler Nasıl Kontrol Edilir?
Numune üretimi, teknik ölçülerin gerçek ürün üzerinde test edildiği ilk önemli aşamalardan biridir.
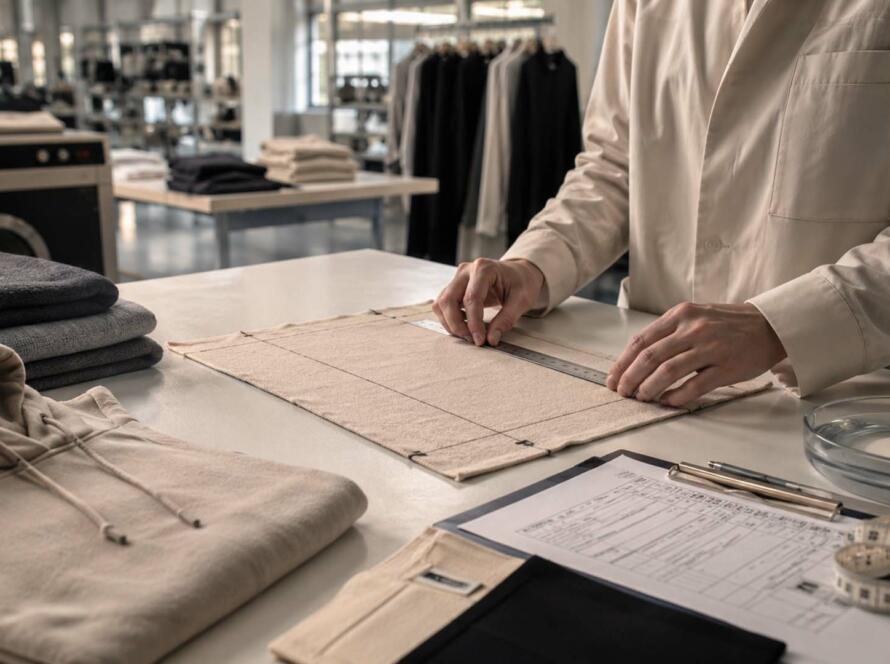
Numune düz bir zemine serilir ve Tech Pack’teki POM’lara göre ölçülür.
Örneğin:
| Ölçüm | Hedef | Gerçek | Fark | Durum |
|---|---|---|---|---|
| Göğüs | 60 cm | 60,5 cm | +0,5 cm | Uygun |
| Beden boyu | 72 cm | 71,4 cm | -0,6 cm | Uygun |
| Kol | 65 cm | 66,2 cm | +1,2 cm | İncelenmeli |
| Yaka | 20 cm | 20 cm | 0 cm | Uygun |
Bu tablo üzerinden kalıp ekibi ve marka gerekli düzeltmeleri yapabilir.
Burada kritik bir nokta vardır:
Tolerans, hatalı kalıbı kabul etmek için kullanılmamalıdır.
Bir numune sürekli toleransın üst veya alt sınırında çıkıyorsa teknik olarak “geçmiş” olsa bile kalıbın tekrar değerlendirilmesi gerekebilir.
Ölçü Toleransı ile Grading Aynı Şey midir?
Hayır.
Bu iki kavram sıkça karıştırılır.
Grading, bir baz bedenin diğer bedenlere nasıl büyütüleceğini veya küçültüleceğini belirler.
Örneğin:
- M göğüs: 56 cm
- L göğüs: 58 cm
- XL göğüs: 60 cm
Burada 2 cm’lik fark bedenler arasındaki grading farkıdır.
Tolerans ise her beden için ayrı ayrı kabul edilen üretim sapmasıdır.
Örneğin:
- M: 56 cm ±1 cm
- L: 58 cm ±1 cm
- XL: 60 cm ±1 cm
Yani grading beden sistemini oluşturur.
Tolerans ise üretim kontrol sınırını belirler.
Seri Üretimde Ölçüler Nasıl Kontrol Edilir?
Numune aşamasından sonra üretim yüzlerce veya binlerce parçaya çıktığında ölçü kontrolü daha da kritik hale gelir.
Profesyonel üretimde kontroller genellikle birkaç aşamada yapılır.
İlk üretim kontrolü
Seri üretimin ilk parçaları ölçülür.
Amaç, onaylanan kalıp ve kumaşın bulk üretimde de doğru sonuç verdiğini doğrulamaktır.
In-line kalite kontrol
Üretim devam ederken rastgele veya planlı ürünler ölçülür.
Böylece ölçülerde kayma varsa erken müdahale edilir.
Final kontrol
Sipariş tamamlandıktan sonra seçilen ürünler tekrar ölçülür.
Bu aşama genellikle genel QC sürecinin bir parçasıdır.
Final kontrolde yalnızca ölçü değil, şu unsurlar da kontrol edilebilir:
- Dikiş kalitesi
- Kumaş kusurları
- Baskı
- Nakış
- Etiketler
- Renk
- Paketleme
- Miktar
- Genel işçilik
Seri Üretimde Ölçü Kayması Neden Olur?
Numune doğru olsa bile seri üretimde zamanla ölçüler değişebilir.
Buna üretim içinde measurement drift veya ölçü kayması denebilir.
Başlıca nedenler:
- Kumaşın farklı oranlarda dinlenmesi
- Kesim hataları
- Dikiş payında değişiklik
- Makine ayarlarının değişmesi
- Operatör farklılıkları
- Kumaşın fazla gerilmesi
- Presleme farklılıkları
- Yıkama veya finisaj etkileri
Bu nedenle ilk üretim ve in-line kontroller çok değerlidir.
2.000 ürün tamamlandıktan sonra ölçü problemi bulmak yerine, ilk 50 üründe tespit etmek çok daha kolaydır.
Ölçü Sapmaları Nasıl Kaydedilmelidir?
Profesyonel kalite kontrol sözlü değerlendirmeye dayanmamalıdır.
Ölçüm sonuçları kayıt altına alınmalıdır.
Bir ölçü kontrol raporunda şu bilgiler bulunabilir:
- Hedef ölçü
- Tolerans
- Gerçek ölçü
- Sapma
- Pass/Fail sonucu
- Beden
- Ürün veya numune referansı
Örnek:
Hedef: 72 cm
Tolerans: ±1 cm
Gerçek: 73,4 cm
Sapma: +1,4 cm
Sonuç: Tolerans dışı
Bu kayıtlar problemin tekil mi yoksa sistematik mi olduğunu anlamaya yardımcı olur.
Tek bir ürün 1,4 cm fazla çıkabilir.
Ama 20 üründe aynı sapma varsa üretim sürecinde teknik bir problem olma ihtimali yüksektir.
Bir Ürün Tolerans Dışındaysa Ne Olur?
Tolerans dışı bir ölçü, her zaman tüm siparişin reddedileceği anlamına gelmez.
Değerlendirme yapılırken şu sorular sorulur:
- Sapma ne kadar büyük?
- Kritik bir ölçü mü?
- Kaç ürün etkilenmiş?
- Tek bir bedende mi?
- Birden fazla bedende mi?
- Ürün giyilebilir ve satılabilir durumda mı?
- Düzeltme yapılabilir mi?
- Tekrar ölçüm gerekli mi?
Örneğin, küçük ve kritik olmayan bir ölçüdeki tekil sapma ile bel ölçüsündeki sistematik hata aynı şekilde değerlendirilmez.
Bu nedenle onay kriterleri yalnızca sayısal değil, teknik olmalıdır.
Pratik Örnek: Oversize Hoodie Ölçü Kontrolü
Bir streetwear markasının ağır gramajlı oversize hoodie ürettiğini düşünelim.
L beden için onaylanan ölçüler:
- Göğüs: 68 cm ±1 cm
- Beden boyu: 72 cm ±1 cm
- Kol: 62 cm ±0,7 cm
- Etek: 56 cm ±1 cm
- Yaka: 22 cm ±0,5 cm
İlk üretimde 5 ürün ölçülüyor.
Dört hoodie 67,5–68,5 cm arasında.
Bir hoodie ise 69,4 cm.
Bu ürün tolerans dışındadır.
Ancak QC burada durmamalıdır.
Sonraki 15 ürün 68 cm civarında çıkıyorsa sorun tekil olabilir.
Eğer çoğu ürün 69,2–69,5 cm çıkıyorsa bu sistematik üretim problemi olabilir.
Bu nedenle kalite kontrol yalnızca tek bir ölçüye değil, genel eğilime bakmalıdır.
Markaların Kaçınması Gereken Yaygın Hatalar
POM açıklaması olmadan ölçü tablosu hazırlamak
Aynı ürün farklı kişiler tarafından farklı şekilde ölçülebilir.
Çok dar tolerans vermek
Özellikle yıkanmış, esnek veya ağır kumaşlarda aşırı dar tolerans üretimi gereksiz yere zorlaştırabilir.
Çok geniş tolerans vermek
Bu da ürünler arasında beden tutarsızlığına yol açabilir.
Kontrolü yalnızca final aşamasında yapmak
Sorun ne kadar erken bulunursa düzeltme maliyeti o kadar düşük olur.
Tüm ölçülere aynı önemi vermek
Kritik fit ölçüleri ayrı değerlendirilmelidir.
Toleransı hatalı kalıbı örtmek için kullanmak
İyi üretim, tolerans içinde bir yere ulaşmak değil, hedef ölçüye mümkün olduğunca yaklaşmaktır.
B2B Moda Markaları İçin Ölçü Kontrolü Neden Önemlidir?
Ölçü kontrolü yalnızca teknik bir üretim konusu değildir.
Doğrudan ticari sonuçlar yaratır.
Zayıf ölçü kontrolü şu sorunlara neden olabilir:
- Yüksek iade oranı
- Beden tutarsızlığı
- Müşteri şikayetleri
- Negatif yorumlar
- Perakendeci sorunları
- Yeniden işleme maliyeti
- Teslimat gecikmeleri
- Marka güveninin azalması
Bir marka büyüdükçe standart ölçü sistemi daha önemli hale gelir.
100 adet üretimde manuel takip mümkün olabilir.
Fakat 5 beden, 3 renk ve 5.000 adetlik siparişte sistemli ölçü kontrolü şarttır.
İstanbul ve Türkiye’de Üretim Yapan Markalar İçin Neden Önemlidir?
Türkiye, özellikle Avrupa pazarına çalışan moda markaları için önemli bir üretim merkezidir.
İstanbul’da üretim yapmak markalara şu avantajları sağlayabilir:
- Avrupa’ya coğrafi yakınlık
- Güçlü tekstil altyapısı
- Kumaş ve aksesuar erişimi
- Tecrübeli üretim ağı
- Daha hızlı iletişim
- Numune geliştirme kolaylığı
- Avrupa kalite beklentilerine aşinalık
Ancak üretim lokasyonu tek başına kalite garantisi değildir.
İyi sonuç için açık Tech Pack, doğru POM, grading, tolerans ve QC kriterleri gerekir.
Istanbul Factory Ölçü Kontrolüne Nasıl Yaklaşır?
Istanbul Factory, ölçü kontrolünü yalnızca final denetimin bir parçası olarak değil, tüm ürün geliştirme sürecinin bir unsuru olarak ele alır.
Private Label ve Custom Clothing projelerinde süreç şu aşamaları kapsayabilir:
- Tech Pack incelemesi
- Kumaş tedariki
- Kalıp geliştirme
- Grading
- Numune üretimi
- Baskı ve nakış
- Seri üretim
- Ölçü kontrolü
- Kalite kontrol
Amaç, ölçü problemlerini mümkün olduğunca erken aşamada tespit etmek ve seri üretim için net bir referans oluşturmaktır.
Özellikle Avrupa ve ABD pazarına çalışan markalar için bu yapı, daha öngörülebilir ve daha kontrollü üretim süreci sağlar.
Üretime Hazırlanan Bir Koleksiyonunuz mu Var?
İyi bir ölçü spesifikasyonu yalnızca beden tablosundan oluşmaz.
Şunların tamamı açıkça tanımlanmalıdır:
- Nereden ölçüm yapılacağı
- Ölçümün nasıl yapılacağı
- Hedef ölçü
- Bedenler arası grading
- Kabul edilebilir tolerans
- Kritik ölçüm noktaları
Istanbul Factory, moda markalarına İstanbul’da kumaş tedariki, numune geliştirme, Private Label üretim, özel giyim üretimi ve kalite kontrol süreçlerinde destek sağlar.**
Üretim başlamadan önce ne kadar net teknik standartlar oluşturulursa, bulk üretimde hata ve düzeltme riski o kadar azalır.
Sık Sorulan Sorular
Konfeksiyon ölçü toleransı nedir?
Konfeksiyon ölçü toleransı, teknik dosyada belirtilen hedef ölçü ile gerçek ürün ölçüsü arasındaki kabul edilebilir farktır. Genellikle ± değerle ifade edilir.
±1 cm tolerans ne demektir?
Hedef ölçü 60 cm ve tolerans ±1 cm ise 59–61 cm arasındaki değerler kabul edilebilir aralıktadır.
Neden giysilerde ölçü toleransı gerekir?
Kumaşlar esnek malzemelerdir ve kesim, dikim, presleme, yıkama ve dinlenme sırasında küçük ölçü değişiklikleri oluşabilir.
POM ne demektir?
POM, Point of Measurement ifadesinin kısaltmasıdır. Bir giysinin hangi noktadan ve hangi yöntemle ölçüleceğini tanımlar.
Ölçü toleransı ile grading aynı şey midir?
Hayır. Grading, bedenler arasındaki ölçü farklarını belirler. Tolerans ise her bedenin hedef ölçüsü etrafındaki kabul edilebilir üretim sapmasını tanımlar.
Ölçü toleranslarını kim belirler?
Genellikle marka, teknik ekip, kalıp ekibi ve üretici birlikte belirler. Kumaş yapısı, ürün tipi, fit ve üretim gerçekleri dikkate alınır.
Bir ürün tolerans dışındaysa ne olur?
Sapmanın büyüklüğü, kaç üründe görüldüğü ve ilgili ölçünün fit açısından ne kadar kritik olduğu değerlendirilir. Gerekirse düzeltme, ek kontrol veya yeniden üretim yapılabilir.
Ölçüler ne zaman kontrol edilmelidir?
Ölçüler numune aşamasında, seri üretimin başında, üretim sırasında ve final kalite kontrol aşamasında kontrol edilebilir.